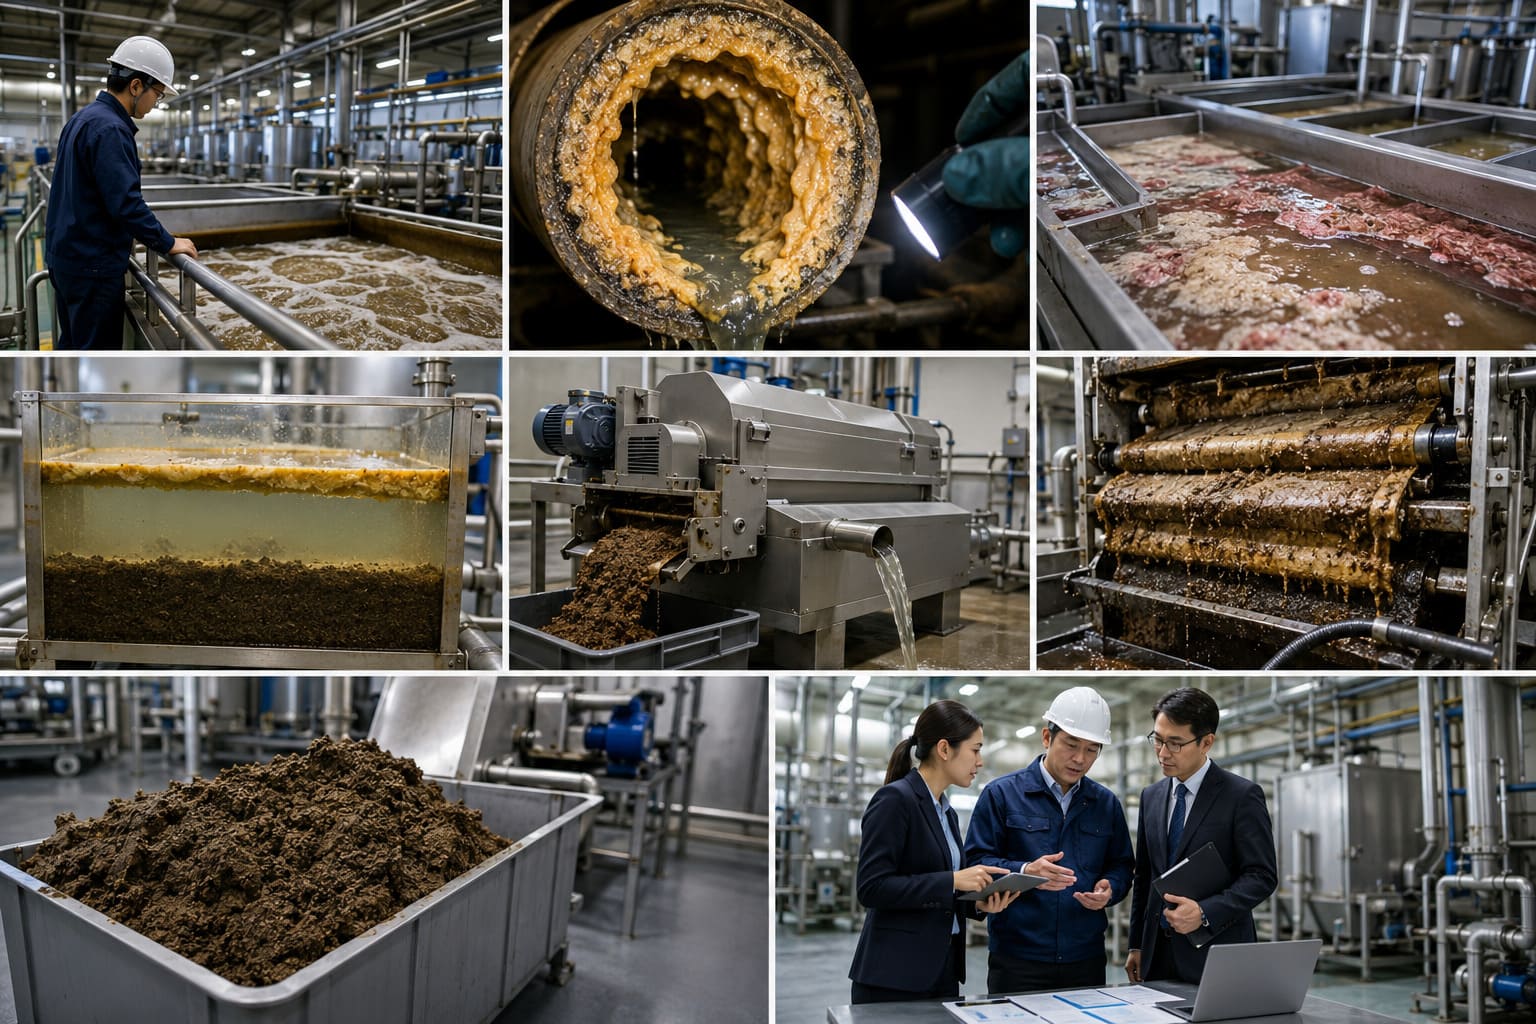
Parola chiave primaria: trattamento delle acque reflue dell'industria alimentare | Parole chiave secondarie: separatore di fanghi grassi, effluenti dell'industria della lavorazione della carne, rimozione di grassi e oli, disidratazione di fanghi ad alto contenuto di grassi | Numero di parole: ~2.600 | Scopo: Ricerca commerciale
Ogni impianto di trasformazione alimentare e delle bevande genera acque reflue, ma pochi problemi frustrano i responsabili degli impianti con la stessa frequenza dei grassi. Grassi, oli e unto (FOG) provenienti dalla rifilatura della carne, dalle linee di frittura, dalle lavorazioni casearie e dal lavaggio di frutta e verdura si accumulano nelle tubature, ricoprono le pareti interne delle vasche di trattamento e, nel giro di poche settimane, intasano le tradizionali apparecchiature di disidratazione. Il risultato è un ciclo ricorrente di guasti alle pompe, pulizia manuale, interventi di emergenza e costi crescenti per lo smaltimento dei fanghi.
Ecco la verità controintuitiva che la maggior parte dei fornitori di attrezzature non vi dirà: proprio il contenuto di grasso che danneggia le presse a vite e i filtri a nastro è ciò che fa sì che la giusta tecnologia di separazione funzioni meglio, non peggio. Questa guida spiega perché i fanghi ad alto contenuto di grassi derivanti dalla lavorazione degli alimenti si comportano in un certo modo, quanto vi costano effettivamente in un anno e come scegliere le attrezzature che trasformano il vostro problema di grasso in un processo prevedibile e a bassa manutenzione, con un'analisi completa del ritorno sull'investimento da presentare al vostro team finanziario.
Il problema del grasso di cui nessuno parla
Gli effluenti dell'industria alimentare sono fondamentalmente diversi dalle acque reflue urbane o dalle acque reflue industriali in generale. La caratteristica distintiva è l'elevato e variabile carico organico, dominato da grassi e solidi sospesi, la cui composizione cambia turno dopo turno a seconda di ciò che l'impianto sta producendo.
Perché le condutture degli impianti alimentari continuano a intasarsi
Quando le acque reflue calde contenenti grassi disciolti ed emulsionati si raffreddano mentre scorrono attraverso le tubature e raggiungono le vasche di trattamento, i grassi si solidificano e aderiscono alle superfici. Nel tempo, questo processo forma depositi spessi che restringono il diametro delle tubature, riducono il flusso e, infine, causano ostruzioni. Nelle vasche di trattamento, i grassi e gli oli formano strati galleggianti che interferiscono con l'aerazione e la sedimentazione. Non si tratta di un problema di manutenzione, bensì del comportamento fisico prevedibile dei grassi in un sistema in movimento e a bassa temperatura.
Perché le presse a vite convenzionali falliscono con fanghi ad alto contenuto di grassi
I sistemi di pressatura a vite e a nastro si basano sulla spremitura fisica del liquido dai fanghi attraverso un setaccio fisso o un nastro filtrante. Quando i fanghi sono ricchi di grassi, questi ostruiscono immediatamente le aperture del setaccio, ricoprendole con una pellicola che impedisce il passaggio dell'acqua. La produttività crolla e gli operatori sono costretti a fermare la macchina e a pulire manualmente il setaccio. Su una linea di produzione trafficata che opera su due turni, ciò può significare interventi di pulizia più volte alla settimana, ognuno dei quali comporta l'arresto dell'apparecchiatura.
Il costo nascosto: volume dei fanghi e frequenza di smaltimento
I fanghi derivanti dalla lavorazione degli alimenti, se disidratati in modo inadeguato, rimangono composti per il 90-95% di acqua. Ogni metro cubo d'acqua che non viene rimosso rappresenta un costo di trasporto e smaltimento. Le aziende di smaltimento applicano tariffe in base al peso o al volume, pertanto i fanghi umidi incidono direttamente sui costi di smaltimento, che spesso rappresentano la voce di spesa ricorrente più elevata nella gestione delle acque reflue di un impianto.
Capire i fanghi: grassi, fibre e solidi
Prima di selezionare le attrezzature, è utile comprendere le tre componenti che definiscono il comportamento dei fanghi derivanti dalla lavorazione degli alimenti durante il processo di separazione.
- Grassi e oli (FOG): la componente che ostruisce le apparecchiature convenzionali. Il grasso emulsionato è particolarmente difficile da trattare con i sistemi a setaccio perché si diffonde formando una pellicola continua.
- Fibre e particolato: provenienti da materiale vegetale, tessuto di carne o residui di imballaggio. Le fibre grossolane devono essere vagliate a monte; il particolato organico fine è l'obiettivo della fase di disidratazione.
- Solidi sospesi e disciolti: la concentrazione totale di solidi determina se una determinata macchina è in grado di trattare i fanghi in modo efficiente.
Concentrazione ideale del mangime: 2-7% e cosa significa in pratica
Il separatore a onde GreenCarry funziona in modo più efficiente quando il fango in ingresso ha una concentrazione di solidi totali compresa tra il 2% e il 7%. La maggior parte dei fanghi provenienti dall'industria alimentare, raccolti da impianti di flottazione ad aria disciolta (DAF) o vasche di sedimentazione, rientra naturalmente in questo intervallo o vi si avvicina. I fanghi con una concentrazione inferiore al 2% si separano in modo inefficiente; quelli con una concentrazione superiore al 7% riducono la produttività. Conoscere la concentrazione del materiale in ingresso prima di selezionare l'apparecchiatura è il passaggio più importante nella fase di specifica, nonché quello più spesso trascurato.
Perché il detto "più è unto, meglio è" è effettivamente vero.
Questa affermazione potrebbe sembrare una semplice trovata di marketing, finché non se ne comprende il meccanismo. Il separatore a onde non si basa su un filtro fisso che il grasso può ostruire. Utilizza invece una pila di dischi a profilo ondulatorio a lenta rotazione, con fessure di precisione, combinati con un sistema interno di agitazione a pale che si muovono continuamente tra le superfici dei dischi.
Il meccanismo di autopulizia che il grasso non può sconfiggere
Poiché le lame sono in costante movimento ciclico, il grasso non ha mai la possibilità di formare una pellicola stabile attraverso gli spazi di separazione. Qualsiasi accumulo di grasso viene immediatamente rimosso e trasportato in avanti con la frazione solida verso l'uscita di scarico. La geometria semplicemente non permette al grasso di compattarsi contro una superficie statica, che è proprio la modalità di guasto che mette fuori uso le presse a vite e a nastro.
In pratica, ciò significa che un impianto alimentare che in precedenza fermava la sua macchina di disidratazione tre o quattro volte a settimana per raschiare il grasso da un setaccio, può funzionare ininterrottamente, riducendo la manutenzione a un breve risciacquo a fine ciclo. Più grasso è il fango, più evidente è il contrasto con le attrezzature convenzionali: da qui il detto usato dagli operatori: più è oleoso, meglio è.
Lavaggio senza consumo di acqua: risparmio idrico superiore al 90%.
I sistemi di pressatura a nastro consumano continuamente acqua di lavaggio ad alta pressione per mantenere i nastri filtranti liberi dal grasso: quest'acqua, a sua volta, diventa acqua reflua contaminata che necessita di trattamento. Il separatore a onde non richiede acqua di lavaggio durante il funzionamento. Un breve risciacquo con acqua pulita al termine di ogni ciclo operativo è sufficiente, riducendo il consumo di acqua di lavaggio di oltre il 90% rispetto alle alternative di pressatura a nastro. Per gli impianti situati in regioni con scarsità idrica o soggetti a tariffe idriche elevate, questo si traduce in un risparmio diretto e misurabile.
Basso consumo energetico: 2 CV a pieno regime
Il separatore a onde funziona a piena capacità con un consumo massimo di 2 CV (circa 1,5 kW). Una pressa a vite comparabile assorbe in genere 3-5 kW e una centrifuga 15 kW o più. Per un impianto che fa funzionare le sue apparecchiature di disidratazione 8 ore al giorno, la sola differenza nel costo dell'elettricità si accumula in migliaia di dollari all'anno, come quantificato nella sezione ROI riportata di seguito.
Analisi del ritorno sull'investimento (ROI): quando l'investimento si ripaga?
Nella maggior parte dei casi, le discussioni sulle attrezzature si fermano al prezzo di acquisto. Per un impianto di trasformazione alimentare, la questione più importante è quanto velocemente un sistema di disidratazione più efficiente si ripaghi da solo grazie alla riduzione del volume di rifiuti da smaltire, al minore consumo energetico e al recupero del tempo degli operatori. La tabella seguente illustra un impianto alimentare di medie dimensioni, rappresentativo di un impianto che tratta circa 5.000 litri di fanghi al giorno.
| Fattore di costo/risparmio | Configurazione convenzionale (pressa a cintura) | Separatore di onde | Differenza annuale |
| Umidità della torta di fanghi | 85–90% | 70–80% | Riduzione del volume di smaltimento del 40-60% |
| Costo annuale di smaltimento dei fanghi* | 24.000 dollari | 10.000–14.000 USD | Risparmia tra i 10.000 e i 14.000 dollari |
| Costo energetico (8 ore/giorno, 300 al giorno) | Circa 576 USD (4 kW) | Circa 144 USD (1,5 kW) | Risparmia circa 432 USD |
| Acqua di lavaggio + trattamento | 600–900 USD | Vicino allo zero | Risparmia da 600 a 900 dollari |
| Tempo di pulizia dell'operatore | Circa 150 ore all'anno | Circa 20 ore all'anno | Tempo di recupero: circa 130 ore |
| Sostituzione della cinghia/schermo | Da 800 a 1.500 dollari all'anno | Solo cuscinetti: da 150 a 300 USD | Risparmia da 650 a 1.200 dollari |
* Il costo di smaltimento si basa su un valore compreso tra 80 e 120 USD per tonnellata umida e illustra l'impatto della riduzione dell'umidità sul peso trasportato. I valori effettivi variano in base alla regione, all'appaltatore e alla classificazione dei rifiuti.
In questo modello rappresentativo, il risparmio annuo complessivo derivante dalla riduzione del volume di smaltimento, dal minore consumo di energia e acqua e dal recupero della manodopera si attesta in genere tra i 12.000 e i 17.000 dollari. Rispetto al costo di investimento di una singola unità di disidratazione, ciò indica un periodo di ammortamento spesso inferiore a due anni e, negli impianti con tariffe di smaltimento elevate, spesso anche inferiore a un anno. La leva più importante in assoluto è la riduzione del volume di smaltimento: rimuovere più acqua dal fango disidratato riduce direttamente il tonnellaggio che si paga per il trasporto.
Applicazione adatta al settore alimentare
I diversi settori della trasformazione alimentare generano fanghi con caratteristiche differenti. Il separatore a onde è particolarmente adatto a flussi ad alto contenuto di grassi e di sostanza organica.
| Settore | Caratteristiche dei fanghi | Adatto al separatore d'onda | Note |
| Lavorazione di carne e pollame | Altissimo contenuto di grassi, sangue e tessuti | Eccellente | Classico caso in cui "più è unto, meglio è". |
| Latticini | Ricco di grassi, proteine e lattosio | Eccellente | Monitorare il pH dei prodotti chimici CIP per i cuscinetti. |
| Linee di frittura/olio alimentare | Nebbia estremamente elevata | Eccellente | Setacciare i detriti grossolani a monte |
| Frutta e verdura | Ricco di fibre, moderato di grassi | Bene | Pre-screening della materia fibrosa di grandi dimensioni |
| Bevande / birrificazione | Biologico, a basso contenuto di grassi | Bene | Confermare che il mangime abbia un contenuto di solidi compreso tra il 2% e il 7%. |
| Lavorazione dei prodotti ittici | Ricco di grassi, sale e proteine | Eccellente | Il contenuto di sale non compromette la separazione |
Nota importante: il separatore a onde è progettato per fanghi organici. Non è adatto a corsi d'acqua contenenti quantità significative di sabbia, ghiaia o particelle metalliche. In presenza di tali elementi (ad esempio, lavaggio di ortaggi a radice con un elevato carico di terreno), è essenziale una fase di rimozione della ghiaia o di sedimentazione a monte.
Conformità alle normative sugli scarichi per gli impianti di produzione alimentare.
Gli impianti di trasformazione alimentare che scaricano nelle fognature comunali o nelle acque superficiali sono soggetti a limiti per grassi, oli e grassi (FOG), COD, BOD e solidi sospesi. Molti comuni impongono sovrapprezzi quando gli effluenti superano le soglie definite, rendendo un pretrattamento efficace sia una questione di conformità che di costi.
- Limiti FOG: Molte autorità fognarie impongono un limite agli scarichi FOG (generalmente nell'intervallo 100-150 mg/L); il superamento di tale limite comporta sanzioni aggiuntive o provvedimenti coercitivi.
- COD/BOD: Un elevato carico organico comporta sovrapprezzi volumetrici da parte degli enti di trattamento; la riduzione del carico di solidi diminuisce tali costi.
- Solidi sospesi: una disidratazione efficace riduce drasticamente i solidi sospesi nella frazione liquida scaricata.
- Conformità dell'apparecchiatura: il separatore di onde è dotato di certificazione CE, a supporto della documentazione di conformità per i mercati di esportazione UE e CE.
- Documentazione: Tenere registri operativi, dati di produttività e registri di manutenzione in vista di eventuali ispezioni.
Prima e dopo: indicatori di performance tipici
| Parametro | Prima (fanghiglia di cibo crudo) | Separatore di onde successive | Miglioramento |
| concentrazione di FOG | Alto / variabile | Notevole riduzione della frazione liquida | Minore rischio di sovrattasse fognarie |
| Solidi sospesi | 10.000–30.000 mg/L | < 800 mg/L (liquido) | > riduzione del 95% |
| MERLUZZO | 10.000–35.000 mg/L | < 2.000 mg/L | riduzione del ~90% |
| Torta idratante | 85–95% | 70–80% | Riduzione del volume del 40-60% |
| Tempo di inattività delle apparecchiature per la pulizia | Diverse fermate a settimana | Solo risciacquo a fine ciclo | Funzionamento pressoché continuo |
I dati relativi alle prestazioni rappresentano intervalli tipici per impianti del settore alimentare e delle bevande. I risultati effettivi dipendono dalla composizione dei fanghi, dal trattamento a monte e dal programma di funzionamento.
Domande frequenti
D1: Le nostre acque reflue hanno un contenuto di grassi estremamente elevato. L'apparecchiatura si intaserà come la nostra attuale pressa?
No, e questo è il vantaggio principale. L'agitazione continua delle pale del separatore a onde impedisce al grasso di formare una pellicola stabile attraverso gli spazi di separazione. A differenza delle presse a setaccio, non c'è una superficie fissa su cui il grasso possa aderire. Nelle applicazioni di lavorazione alimentare ad alto contenuto di grassi e oli, è proprio qui che la tecnologia supera in modo significativo le apparecchiature convenzionali.
D2: Quanto possiamo realisticamente aspettarci di risparmiare sullo smaltimento dei fanghi?
Il risparmio principale deriva dalla rimozione di una maggiore quantità di acqua dal fango di scarto, il che riduce il peso e il volume da smaltire. Passare da un'umidità dell'85-90% a quella del 70-80% riduce in genere il volume da smaltire del 40-60%. Per un impianto che spende 24.000 dollari all'anno per lo smaltimento, ciò può tradursi in un risparmio annuo di 10.000-14.000 dollari, che di solito rappresenta la voce di spesa più consistente nel calcolo del ritorno sull'investimento (ROI).
D3: È in grado di gestire i residui chimici derivanti dai nostri cicli CIP (pulizia in loco)?
I prodotti chimici utilizzati per la pulizia CIP sono in genere agenti caustici o acidi. I componenti del separatore a onde tollerano un'ampia gamma di valori di pH, ma ambienti fortemente acidi accelerano l'usura dei cuscinetti. Se il fango contiene residui significativi di prodotti chimici CIP, è necessario discutere il pH operativo con il team di ingegneri in modo da poter specificare correttamente l'intervallo di manutenzione dei cuscinetti. I cuscinetti sono l'unico materiale di consumo e la loro sostituzione è economica.
D4: Funziona per un impianto che opera su due o tre turni consecutivi?
Sì. Il separatore a onde è progettato per il funzionamento continuo, che rappresenta uno dei suoi principali vantaggi rispetto alle presse a vaglio che richiedono frequenti arresti per la pulizia. Per gli impianti con turni multipli, il dimensionamento deve essere adeguato al volume massimo giornaliero di fanghi: il team di ingegneri può consigliare la configurazione più adatta in base alla vostra capacità produttiva.
D5: Abbiamo già un'unità DAF. Questa la sostituisce o funziona in parallelo?
Funziona in parallelo. Un'unità DAF (flottazione ad aria disciolta) separa e concentra grassi, oli e solidi in un fango galleggiante, tipicamente con una percentuale di solidi del 2-5%, che rientra nell'intervallo di alimentazione ideale del separatore a onde. L'installazione di un separatore a onde sull'uscita del galleggiante DAF disidrata efficacemente il fango, riducendo il volume da smaltire. Questa è una delle configurazioni più comuni ed efficaci nell'industria alimentare.
D6: Qual è l'ingombro? Il nostro stabilimento ha uno spazio limitato.
Il separatore a onde ha un ingombro notevolmente ridotto rispetto alle presse a nastro o alle centrifughe di pari capacità, motivo per cui viene spesso scelto dagli impianti alimentari durante gli interventi di ammodernamento. Di solito può essere installato all'interno delle aree di trattamento esistenti senza la necessità di importanti lavori di ingegneria civile. Condividete con il nostro team lo spazio disponibile e il volume dei fanghi per una valutazione della fattibilità.
Trasforma il tuo problema di grasso in un processo prevedibile
Il grasso non deve necessariamente significare guasti settimanali alle apparecchiature e costi di smaltimento in costante aumento. Con la giusta tecnologia di separazione, i fanghi ad alto contenuto di grasso che mettono in difficoltà le presse convenzionali diventano un processo pulito, continuo e a bassa manutenzione, e il solo risparmio sui costi di smaltimento spesso giustifica l'investimento in pochi mesi.
Parla con il team di ingegneri di GreenCarry del tuo impianto. Condividi il volume dei fanghi, la concentrazione in ingresso e i costi di smaltimento attuali: ti forniremo una raccomandazione basata su un modello specifico, una stima personalizzata del ritorno sull'investimento (ROI) e una valutazione della conformità ai requisiti di scarico.
- Pagina del prodotto Wave Separator: greencarrytech.com/en/p101-wave-separator
- Panoramica della soluzione per il settore alimentare e delle bevande: greencarrytech.com/en/applicationc2-food-and-beverage-processing
- Invia una richiesta a: info@greencarrytech.com